
www.foodpackautomation.es
02
'26
Written on Modified on
Línea industrial de fritura por aire para el procesamiento de aperitivos bajos en grasa
JBT Marel ha lanzado una solución industrial de fritura por aire diseñada para eliminar la prefritura continua por inmersión y reducir la absorción de aceite en más de un 50 %.
marel.com
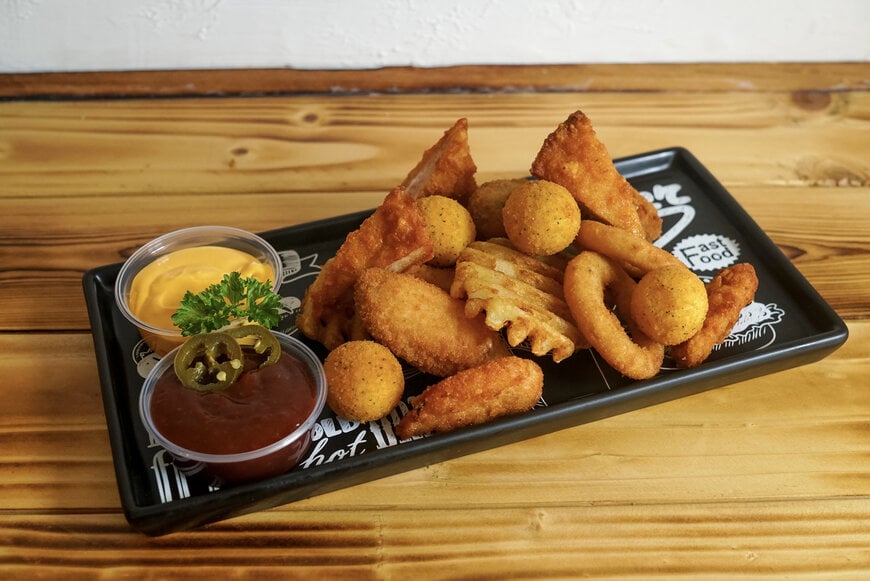
La creciente demanda de los consumidores de alimentos preparados con menor contenido graso ha generado un cuello de botella técnico para los procesadores industriales de aperitivos y proteínas, quienes deben replicar el bocado crujiente y el color de los productos fritos por inmersión sin sacrificar el rendimiento de producción continua. JBT Marel aborda esta limitación operativa mediante una solución continua de fritura por aire que sustituye los tradicionales baños de aceite térmico por una secuencia de rebozado automatizado, dosificación de aceite, convección por impacto de aire (impingement), congelación criogénica y envasado en línea.
Mecanismo operativo de la línea de procesamiento continuo
El procesamiento continuo convencional de aperitivos depende de freidoras de aceite térmico donde los productos se sumergen en aceite vegetal en circulación para fijar con rapidez el rebozado y la estructura de la corteza. Este mecanismo de inmersión conlleva intrínsecamente una absorción considerable de grasa, aumenta la formación de compuestos de degradación derivados de la descomposición térmica de grandes volúmenes de aceite y genera elevados costes operativos.
La línea de JBT Marel solventa este desafío dividiendo las fases de fijación de superficie y de calentamiento interno en etapas mecánicas independientes. El proceso se inicia con equipos de recubrimiento automatizados diseñados para distribuir con precisión harina, masas líquidas (batter), pan rallado seco y matrices funcionales de sazonado. Las formulaciones que utilizan pan rallado extrusionado con alto contenido proteico proporcionan estabilidad estructural, manteniendo la rigidez de la corteza sin depender de un proceso térmico de fritura rápida (flash-frying).
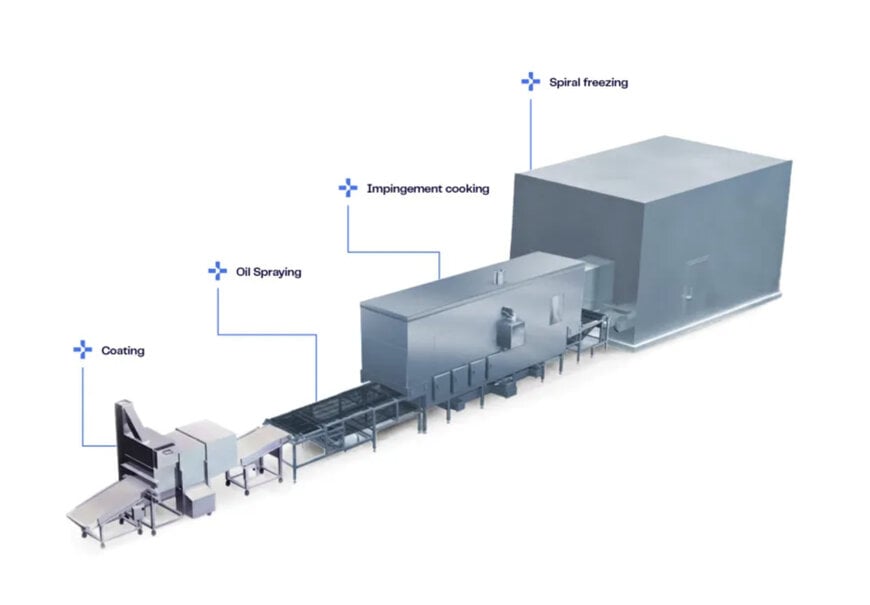
Tras la aplicación del recubrimiento, el producto pasa por un sistema específico de pulverización de aceite con recirculación. En lugar de sumergir el sustrato en una freidora abierta, este módulo atomiza y rocía un volumen medido de aceite directamente sobre la capa límite del producto, con un rango de aplicación previsto de entre el 4 % y el 6 %. Este esquema de dosificación dirigida logra reducir la absorción total de aceite en más de un 50 % en comparación con los valores de referencia por inmersión tradicional, al tiempo que reduce el volumen de reposición de aceite y los residuos por degradación térmica.
Convección por impacto y fijación de la cobertura
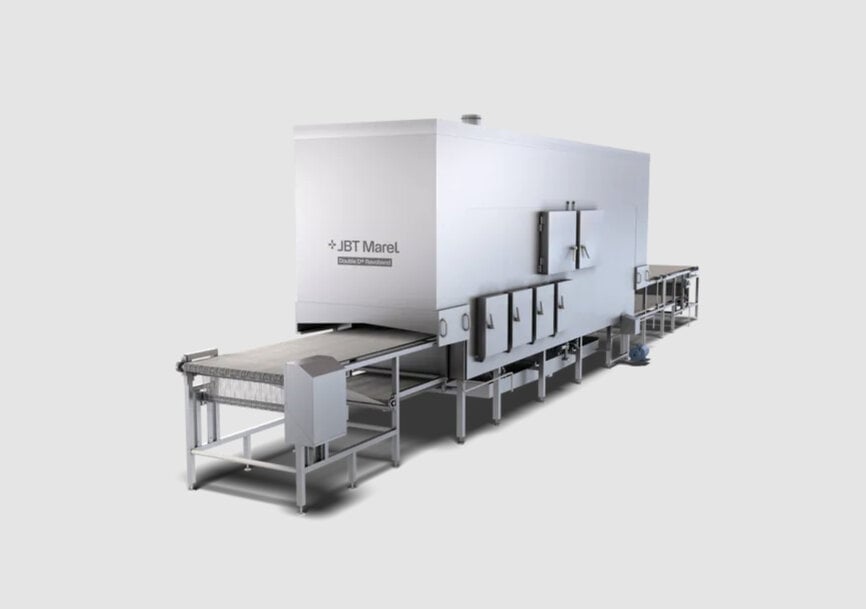
La cocción térmica y la cristalización superficial se llevan a cabo dentro del horno continuo por impacto Double D Revoband. La unidad dirige un flujo de aire caliente de alta velocidad a través de toberas especializadas situadas por encima y por debajo de la cinta transportadora.
Al operar a temperaturas de aire de hasta 280 °C, se elimina la capa límite de aire más frío que envuelve al producto húmedo, acelerando la transferencia de calor por convección. Este flujo de aire de alta intensidad gelatiniza con rapidez los almidones, desnaturaliza las proteínas de la superficie y favorece la evaporación de la humedad, estableciendo una corteza exterior rígida y dorada sin necesidad de una prefreidora por inmersión en la etapa previa. La arquitectura de control del equipo permite un ajuste independiente de la velocidad del aire, la humedad interna, las consignas de temperatura y la distribución térmica diferencial entre la parte superior e inferior para adaptarse a diversas geometrías de producto.
Integración de congelación, inspección y envasado aguas abajo
Inmediatamente después del tratamiento térmico, el transportador transfiere los productos a un congelador espiral GYRoCOMPACT de Frigoscandia. El circuito de congelación mecánica utiliza una estructura de cinta cerrada que evita deformaciones estructurales en el producto mientras logra una rápida extracción del calor interno para estabilizar las estructuras celulares del alimento en regímenes de alta producción.
La integridad del producto aguas abajo se mantiene mediante un sistema de control de proceso en línea M-Weigher, que supervisa la masa del producto a granel (sin embolsar) y envía información en tiempo real a las unidades de dosificación y rebozado previas para minimizar el sobrepeso regalado (giveaway).
Las porciones terminadas pasan de forma directa a termoselladoras continuas de bandejas Proseal equipadas con sistemas automáticos de indexación de envases. En etapas posteriores, equipos de etiquetado y pesaje-precio de alta velocidad procesan múltiples formatos de envase a ritmos de hasta 160 paquetes por minuto, respaldados por matrices de impresión térmica de alta durabilidad. El embalaje secundario final corre a cargo de una encajonadora Proseal Case Packer basada en robótica delta bidimensional (pick-and-place) con herramientas mecánicas de cambio rápido, capaz de mantener las altas velocidades de línea en múltiples formatos de cajas de cartón ondulado.
Contexto adicional:
esta sección detalla especificaciones técnicas y análisis comparativos de mercado no incluidos en el anuncio original del producto.
En el sector de maquinaria alimentaria, los sistemas continuos de convección por impacto operan bajo principios termodinámicos regulados por la optimización del coeficiente de transferencia de calor, alcanzando valores de transferencia convectiva de entre 150 y 250 W/(m²·K). En comparación, las freidoras industriales tradicionales por inmersión operan con tasas de transferencia térmica de 300 a 1000 W/(m²·K) mediante conducción líquida directa. Al emplear velocidades de aire de 30 a 40 metros por segundo y temperaturas de hasta 280 °C, los hornos continuos de convección forzada generan tasas de flujo térmico suficientes para aproximarse a la cinética de evaporación de la inmersión en líquido, posibilitando la dextrinización del almidón y el fraguado de la corteza sin saturación en aceite.
Líneas industriales de referencia de fabricantes como GEA (gama CookStar) y Heat and Control (hornos de impacto AirForce) recurren de igual modo al impacto convectivo continuo para sustituir la fritura por lotes o por inmersión. Las líneas convencionales de impacto suelen operar entre 180 °C y 260 °C; por ello, el umbral superior de 280 °C de las configuraciones de impacto a alta velocidad supone una ventaja operativa para la deshidratación superficial acelerada y el desarrollo de la reacción de Maillard en alimentos ricos en humedad. Los procesadores que emplean estas configuraciones continuas por impacto evitan además los riesgos vinculados a los sistemas contra incendios, la infraestructura de filtración de aceite y los equipos de extracción de compuestos orgánicos volátiles exigidos para freidoras continuas tradicionales bajo normativas de seguridad mecánica como NFPA 86 y CE.
Editado por Natania Lyngdoh, editora de Induportals, con asistencia de IA.
www.jbtmarel.com
