
www.foodpackautomation.es
09
'26
Written on Modified on
Integración de líneas automatizadas de envasado al vacío
ULMA Packaging combina la tecnología FLOW-VAC y Line Controller con equipos SUPERVAC para automatizar el embolsado y eliminar cuellos de botella.
www.ulmapackaging.com
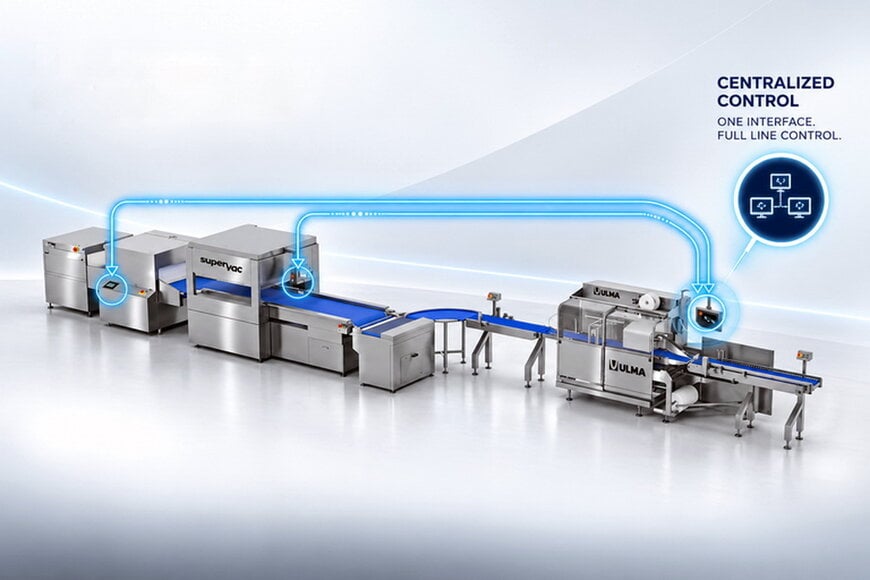
Los procesadores industriales de alimentos enfrentan persistentes cuellos de botella y elevados costes laborales al dimensionar, embolsar y sellar al vacío manualmente productos frescos de dimensiones variables. ULMA Packaging aborda estas ineficiencias de procesamiento combinando su máquina FLOW-VAC FV 35 y la arquitectura Line Controller con los equipos de campana de vacío SUPERVAC, ofreciendo una solución de envasado automatizada diseñada para entornos de envasado primario de alimentos.
Desafío de ingeniería y mecánica del embolsado automatizado
Las operaciones convencionales de envasado al vacío que procesan artículos de longitud variable, tales como cortes primarios de carne, bloques de queso o aves de corral, dependen tradicionalmente de bolsas retráctiles preformadas. Este método introduce dos puntos críticos de pérdida operativa: la intervención manual frecuente de operarios que deben seleccionar y manipular referencias específicas de bolsas, y la contaminación del sellado generada cuando los fluidos del producto entran en contacto con la boca de la bolsa durante la carga manual.
El sistema FV 35 automatiza esta etapa de manipulación formando una bolsa retráctil personalizada directamente alrededor de cada producto individual a partir de una única bobina de film barrera. Debido a que el suministro continuo de film se adapta a la longitud exacta de cada artículo entrante, el mecanismo reduce al mínimo el consumo total de film y elimina la gestión de inventario de múltiples tamaños de bolsas precortadas. Simultáneamente, la secuencia de formado de bolsa con alimentación inferior protege las zonas de soldadura longitudinal y transversal frente al contacto con fluidos del producto, evitando defectos por microcanales de sellado y disminuyendo las tasas de fugas de vacío en los paquetes terminados antes de ingresar a la etapa de evacuación.
Arquitectura de línea centralizada y control operativo
Tras la formación y carga automatizada de las bolsas, los paquetes avanzan hacia los equipos de campana integrados SUPERVAC para la evacuación de aire y el sellado definitivo. La operación de líneas de envasado complejas y multimarca suele degradar la Eficacia Global de los Equipos (OEE) debido a controles dispares y procedimientos de cambio de formato descentralizados.
Para resolver esta barrera de integración, el sistema canaliza la gestión de la línea a través del Line Controller de ULMA mediante una interfaz hombre-máquina (HMI) unificada. Los operarios gestionan las tandas de producción utilizando registros centralizados de recetas vinculados directamente a los identificadores SKU de la planta. La selección de un SKU distribuye automáticamente los parámetros operativos a las subrecetas de las unidades formadoras de bolsas ULMA y de las campanas de vacío SUPERVAC de manera simultánea, minimizando los tiempos de inactividad durante los cambios de formato.
La visibilidad diagnóstica remota en toda la línea se realiza mediante protocolos de computación en red virtual (VNC) integrados en la interfaz de control. Los operarios pueden interactuar con las pantallas de cada máquina desde la terminal principal, verificando el estado operativo, despejando alarmas locales y evaluando el funcionamiento de los puntos de transferencia en toda la célula de envasado.
Adquisición de datos, diagnóstico y optimización de OEE
El análisis de procesos en el controlador de línea se articula a través de la herramienta OEE Booster. El software registra cambios de estado de máquina, códigos de parada, cadencias de ciclo y recuentos de rechazos directamente desde los controladores conectados para aislar pérdidas sistemáticas de rendimiento.
Al separar los datos de disponibilidad de línea a nivel global de las causas de parada locales de cada máquina, los ingenieros de mantenimiento pueden identificar si las caídas de productividad provienen de detenciones en el formado previo de bolsas, desfases en la transferencia entre máquinas o ciclos de bombeo en la campana. Los registros de trazabilidad y las métricas de diagnóstico se compilan en informes PDF automatizados para facilitar el análisis de causa raíz y la programación del mantenimiento preventivo.
Contexto adicional
Esta sección detalla especificaciones técnicas y comparativas competitivas no incluidas en el anuncio original del producto.
En el envasado al vacío industrial para proteínas frescas, los procesadores eligen comúnmente entre tres arquitecturas principales: carga manual en bolsas barrera retráctiles prefabricadas, envasado al vacío por termoconformado de embutición profunda, o envoltura horizontal flow-pack automatizada acoplada a campanas de vacío posteriores.
Las líneas tradicionales con bolsas preformadas conllevan elevados costes unitarios de material y son sensibles a la velocidad de manipulación de los operarios, limitándose con frecuencia a cadencias de 15 a 30 paquetes por minuto según la dotación de personal. Las máquinas de termoconformado ofrecen altas velocidades de producción automatizada, pero presentan una flexibilidad reducida ante productos con variaciones pronunciadas de longitud y perfil, demandando costosos cambios de utillaje.
Las configuraciones FLOW-VAC operan como una solución de ingeniería intermedia. Al utilizar material en bobina continua para conformar film tubular retráctil con barrera de manera dinámica alrededor de productos irregulares, los procesadores reducen el coste de film virgen respecto a las bolsas preformadas, preservando la adaptabilidad de ciclo ante diversos perfiles de producto sin necesidad de cambiar herramentales. Las integraciones de referencia en la industria para sistemas continuos de flujo y vacío se acoplan comúnmente a campanas de vacío de cinta continua de alta capacidad, donde cintas de alimentación sincronizadas transfieren los paquetes cargados directamente hacia cámaras de evacuación que operan a niveles de vacío inferiores a 5 mbar. La integración de comunicaciones de máquina mediante protocolos Ethernet industrial y arquitecturas de gestión remota alinea estas células de envasado con los estándares operativos PackML (Packaging Machine Language) y los marcos de control por lotes ISA-88, maximizando la disponibilidad de línea en plantas de procesamiento de alimentos de alto volumen.
Editado por Evgeny Churilov, Induportals Media - Adaptado por IA.
www.ulmapackaging.com
